


Wprowadzenie obroży dla zwierząt ze sztucznej skóry Przedstawiamy pokrótce obroże dla zwierząt ze sztucznej skóry i ich rosnącą popularność. Obroże dla zwierząt...
Read More


Grawer laserowy do naszywek skórzanych: kupowanie maszyn, ustawienia i wykroje
2026-09-21Grawer laserowy do naszywek skórzanych: najpierw wybierz półfabrykat, a następnie belkę
Obserwuj, jak ktoś produkuje pierwszą partię naszywek na kapelusze, a awaria zwykle pojawia się w tym samym miejscu. Maszyna kończy pracę, grafika jest na miejscu, ale kontrast jest słaby, krawędzie są zrumienione, a górna warstwa koloru rozmazała się wzdłuż konturu napisu, zamiast go wyraźnie odciąć.
Oto wniosek z góry: w przypadku naszywek skórzanych górna granica jakości grawerowania zależy od konsystencji półfabrykatu, a nie od mocy głowicy lasera. Dobrze utrzymana maszyna diodowa o mocy 20 W, pracująca na jednokolorowej łacie ze sztucznej skóry PU, będzie wielokrotnie dawać czysty dwukolorowy efekt, podczas gdy źle skupiona maszyna CO2 o mocy 60 W na grubej, nierównomiernie wypalonej skórze może zniszczyć trzy sztuki z rzędu. Maszyna reguluje prędkość i siłę cięcia. Półfabrykat reguluje kontrast, jakość krawędzi i to, czy naszywka nadal wygląda dobrze po trzech miesiącach na czapce klienta.
Co właściwie laser robi ze skórą i sztuczną skórą
Fizycznie grawerowanie laserowe jest kontrolowanym miejscowym oparzeniem. To, jak zachowuje się to spalanie, zależy całkowicie od materiału i ta różnica wyjaśnia, dlaczego niektóre warsztaty dostarczają niezawodnie, podczas gdy inne zmagają się z tym samym problemem co tydzień.
W przypadku skóry farbowanej w całości wszystko, co możesz zrobić, to spalić głębiej. Kontrast wynika ze zwęglenia, a zwęglenie zmienia się w zależności od wilgotności, równomierności garbowania danej skóry i części zwierzęcia, z której pochodzi. Jest to podejście najbardziej zmienne i najbardziej marnotrawne. Na warstwowym plastrze ze sztucznej skóry, gdzie pigmentowana warstwa wierzchnia jest połączona z kontrastującym rdzeniem, wiązka usuwa górną warstwę i eksponuje kolor znajdujący się pod spodem. Wynik staje się geometryczny, a nie chemiczny. Twój kontrast zatrzymuje się w zależności od krowy i zaczyna się w zależności od tolerancji produkcyjnej.
Kiedy ukończona łatka ma niewyraźne krawędzie i zabłocone logo, instynktownie zrzuca się winę na maszynę. Częściej ciaśniejszy blank naprawia problem szybciej niż kolejne popołudnie strojenia parametrów.
Materiały, które należy wykluczyć przed włączeniem lasera
Wydawanie pieniędzy na moc, a następnie odkrywanie, że materiał nigdy nie będzie działał, jest częstsze, niż spodziewa się większość kupujących. Usuń je z listy, zanim wiązka ich dotknie:
- Skóra garbowana chromowo. Sole chromu pod wpływem ciepła lasera wytwarzają toksyczne opary i pył zawierający chrom. Właśnie o to chodzi w powtarzających się na forach poradach „nie używaj garbowanego chromem”. W jego pobliżu należy zbliżać się wyłącznie do urządzeń ekstrakcyjnych klasy przemysłowej, gdyż pozostałości zanieczyszczają soczewki i paski.
- Tworzywa sztuczne na bazie PVC i PU powlekane mocno tworzywem sztucznym. PVC uwalnia chlorowodór, który atakuje powłoki soczewek i lustra i nie przynosi nic dobrego dla operatora.
- Skóra mocno olejowana lub woskowana. Olej i wosk zapalają się, czasami z mocą, którą w innym przypadku uznano by za bezpieczną.
To, co pozostaje, jest wykonalne. Grawerowana skóra garbowana roślinnie, ale z naturalnie niskim kontrastem i przyciemnionymi krawędziami. Skóra sztuczna stworzona do pracy laserowej to praktyczny wybór, ponieważ górna warstwa i rdzeń są wybierane jako para: ciemna powierzchnia na jasnym rdzeniu zapewnia czytelny napis bez żadnej obróbki końcowej.
Przed cięciem: jeśli nie możesz potwierdzić, czym garbowano lub łączono skórę lub materiał syntetyczny, potraktuj to jako problem z ekstrakcją, a nie z ustawieniami. Opary to jedyny koszt, który nigdy nie pojawia się na fakturze, dopóki tak się nie stanie.
Dlaczego puste specyfikacje przesuwają wynik w większym stopniu niż ustawienia maszyny
Trzy specyfikacje decydują o tym, co wyjdzie z łóżka, i żadnej z nich nie można regulować z poziomu panelu sterowania.
- Kontrast górnej warstwy z rdzeniem. Im szersza szczelina między kolorem powierzchni a materiałem pod spodem, tym wyraźniejszy jest napis. Ciemna powierzchnia na jasnym rdzeniu to nie bez powodu klasyczne połączenie.
- Grubość. Arkusz na łaty, podkładki i okładki ma zazwyczaj grubość około 1,8 mm. Cieńszy materiał tnie szybciej, ale marszczy się pod krawędzią lub szwem.
- Podkład samoprzylepny. Samoprzylepne wykroje eliminują etap montażu, ale belka musi przeciąć warstwę kleju w jednym przejściu. Częściowe nacięcie pozwala na ponowne zamknięcie kleju na nacięciu, a łata rozrywa się podczas jej odrywania.
Uwaga praktyczna: kupując arkusze zamiast gotowych łat, zamów dwie lub trzy grubości w tej samej kolorystyce i wydrukuj je w tym samym pliku. Różnica w jakości krawędzi pomiędzy 1,8 mm a cieńszą blachą jest widoczna natychmiast, a taniej jest się tego dowiedzieć na próbkach niż w serii produkcyjnej.
Kiedy wycinasz własne kształty, arkusze ze sztucznej skóry do laserowania są dostarczane z podkładem samoprzylepnym lub bez niego i warto to sprawdzić szeroką gamę kolorów i faktur skóropodobnych zanim zdecydujesz się na wydruk, ponieważ zarówno odcień, jak i ziarnistość powierzchni zmieniają ostrość odczytu wygrawerowanego znaku, a Ty chcesz to wiedzieć przed złożeniem zamówienia, a nie po nim.
 laserowalne arkusze ze sztucznej skóry z klejem/bez kleju Arkusze ze sztucznej skóry do druku laserowego Zobacz produkt →
Kupno gotowej naszywki zamiast wycinania jej własnymi rękami eliminuje dwa etapy produkcji: kształt jest wycięty, brzeg jest zszyty i jedyne, co musisz zrobić, to wygrawerować. To, czy grawer przetrwa cykl prania klienta, jest odrębnym pytaniem i istnieje szczegółowe spojrzenie na to, jak laserowalne naszywki ze sztucznej skóry wytrzymują pranie, prasowanie i ścieranie jeśli kupujący poprosi Cię o udowodnienie tego.
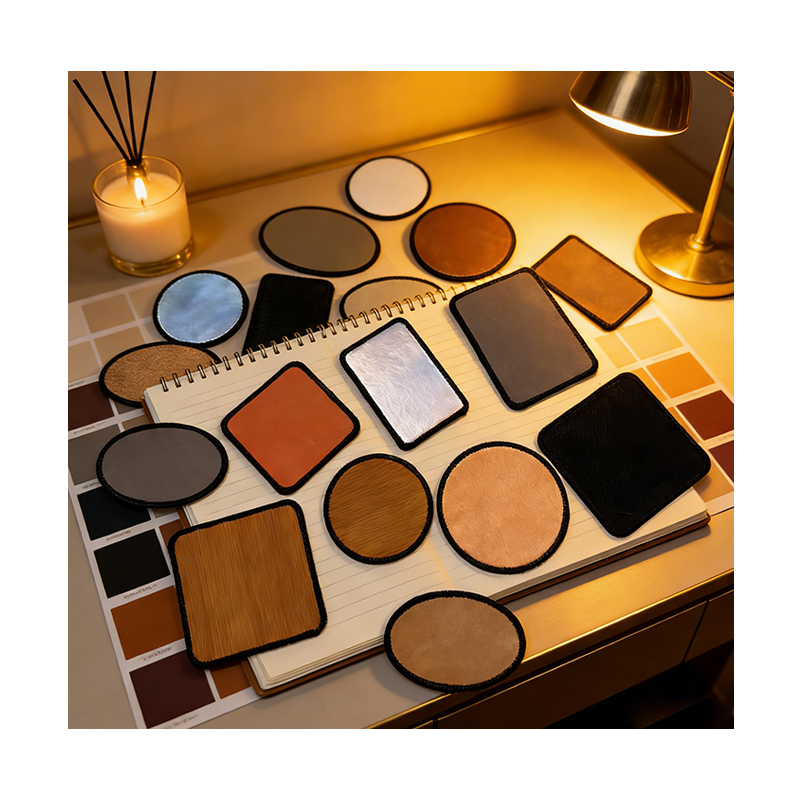 3-calowa okrągła, laserowa naszywka Merrow ze sztucznej skóry z klejem Okrągła, laserowa naszywka Merrow ze sztucznej skóry z klejem Zobacz produkt →
Specyfikacje maszyn decydujące o jakości poprawek
Prace nad łatkami koncentrują się na dwóch architekturach maszyn i obie mogą wykonać to zadanie. Różni je to, do jakiej klasy pracy każdy z nich jest dostosowany i za jakie specyfikacje warto zapłacić.
| Typ maszyny | Typowa moc | Najlepiej nadaje się do | Główne ograniczenie |
|---|---|---|---|
| Laser diodowy | 10 do 20 W | Małe serie, pojedyncze grawerowanie, logo na przodzie, delikatne napisy | Powolne cięcie; poniżej 20 W, skóra sztuczna o grubości 1,8 mm z klejem zwykle wymaga wielu przejść |
| Laser CO2 | 40 do 60 W | Zagnieżdżanie pełnoarkuszowe, cięcie wsadowe, jednoprzebiegowe cięcie arkuszy samoprzylepnych, przycinanie łat zszytych | Większy rozmiar plamki, dzięki czemu można wypełnić bardzo drobną czcionkę szeryfową i małe litery; potrzebuje prawdziwej ekstrakcji |
| Laser światłowodowy | 20 do 50 W | Znakowanie metali i niektórych tworzyw konstrukcyjnych | Nie jest przeznaczony do skóry ani sztucznej skóry PU; zazwyczaj przypala materiał organiczny zamiast wytwarzać czysty kontrast |
Obszar roboczy to zwykle pierwsze wąskie gardło, na które napotykasz w produkcji. Małe łóżko nie pomieści zagnieżdżonego układu trzycalowych okrągłych łat, a to ogranicza wydajność godzinową, niezależnie od tego, jak dobra jest optyka. Jeśli wielkość partii rośnie, spójrz na wymiary łóżka, zanim spojrzysz na moc znamionową.
Zbuduj matrycę testową, zanim zdecydujesz się na uruchomienie
Niezależnie od tego, co twierdzi instrukcja, zacznij od jednego arkusza testowego i jednej zagnieżdżonej siatki obejmującej zakres kombinacji mocy i prędkości. To, czego szukasz, to dwie konkretne rzeczy: ustawienie, które wycina napisy czysto, bez rozmazanej aureoli, i ustawienie o krok wyższe od tego, które przecina materiał bez przypalania go.
- Ustaw podstawową moc i prędkość, a następnie nawiasuj je przez około dziesięć procent w obu kierunkach.
- Uwzględnij dwa rozmiary czcionek i jedną linię włosa w tym samym pliku testowym, aby zobaczyć, która kombinacja rozwiązuje najmniejszy element.
- Przetestuj w rzeczywistych warunkach fabrycznych. Wentylacja, wilgotność w pomieszczeniu i czas pracy lampy – wszystko to zmienia wynik.
- Wydrukuj zwycięskie ustawienia i przyklej je do urządzenia. Drugim operatorem, który samodzielnie zgaduje, jest to, jak umiera dobry zestaw parametrów.
Dwie pułapki warte nazwania: najpierw ustaw ostrość, a potem przetestuj parametry, bo brak ostrości o jeden milimetr może zamienić czyste cięcie w rozmazane. W przypadku cienkiego materiału utrzymuj umiarkowany dopływ powietrza, w przeciwnym razie w trakcie pracy na łóżku będą przesuwać się lekkie plamy, co jest szczególnie prawdopodobne w przypadku ułożonych w stos arkuszy z klejem.
Beyond Leather: akrylowe naszywki na tej samej czapce
Gdy klient chce twardszej, bardziej płaskiej łaty lub koloru, którego nie może zapewnić sztuczna skóra, ten sam proces dotyczy arkusza akrylowego do laserowania. Akrylowe cięcia z czystą, niezwęgloną krawędzią, grawerowane z matową bielą, która wyraźnie kontrastuje z kolorową powierzchnią, i są dostępne w konstrukcjach jednowarstwowych, dwuwarstwowych i trójwarstwowych, dzięki czemu jeden wycięty plik może stworzyć kilka kombinacji kolorów. Mechanizm grawerowania jest inny, dlatego należy ponownie przetestować moc i prędkość, ale Twoje pilniki tnące, przyrządy i plan ekstrakcji pozostaną prawie niezmienione.
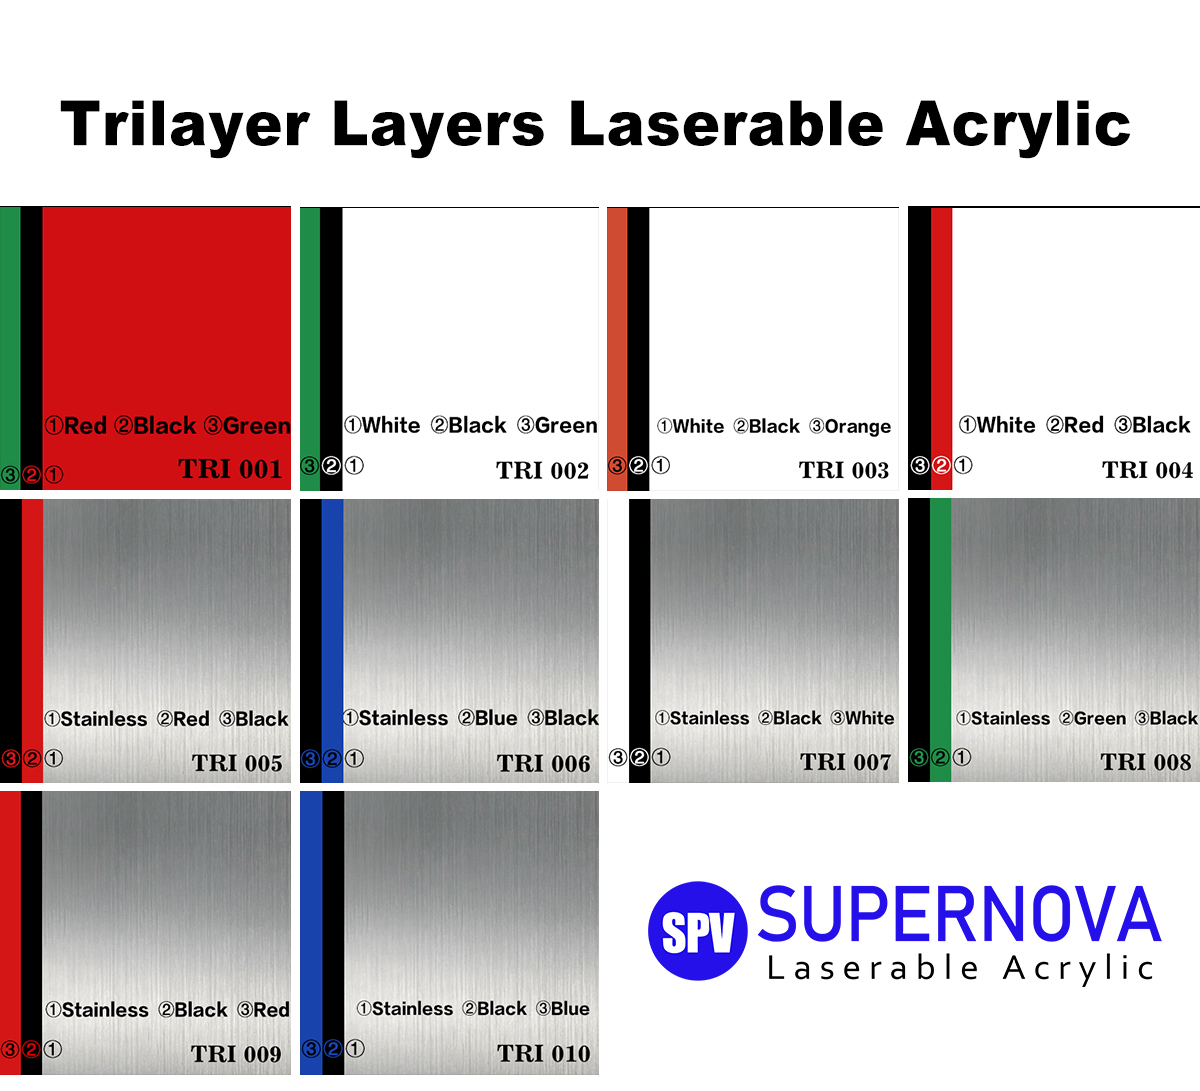 Arkusze akrylowe do druku laserowego Arkusze akrylowe do druku laserowego Zobacz produkt →
Lista kontrolna zakupów przed zablokowaniem pustej specyfikacji
- Poproś o próbkę fizyczną lub fotografię wygrawerowanego elementu testowego, a nie o renderowaną makietę. Kontrast to jedyna rzecz, której nie można ocenić na podstawie obrazu produktu.
- Sprawdź rodzaj kleju i, jeśli wiązka przebije warstwę kleju, jak klej zachowuje się w temperaturze cięcia.
- Zapytaj, jaka jest tolerancja grubości. Różnice między partiami oznaczają zmianę koncentracji i dostrajanie pomiędzy wysyłkami.
- Zapytaj, czy można dostosować kolor górnej warstwy. Jeśli logo klienta musi pasować do koloru konkretnej marki, niestandardowa warstwa powierzchniowa jest bardziej niezawodna niż gonienie za rezultatem za pomocą ustawień.
- Sprawdź, jak blank zachowuje się pod zaokrąglonym brzegiem lub szwem, ponieważ warstwa, na której ląduje igła, decyduje o tym, czy brzeg zamyka się czysto, czy marszczy.
Krótka wersja: wybierz półwyrób ze względu na kontrast i spójność, wybierz maszynę ze względu na wydajność i jakość cięcia i nigdy nie pozwól, aby nowy materiał trafił do produkcji bez matrycy testowej.
Większość frustracji związanych z grawerowaniem łatek wynika z traktowania lasera jako zmiennej, którą należy rozwiązać. W praktyce wiązka jest stała. Zrobi dokładnie tyle, na ile pozwala materiał, nic więcej, dlatego też warsztaty wykonujące konsekwentną pracę to zazwyczaj te, które pierwszą godzinę spędzają na selekcji półfabrykatów, a drugą na siatce testowej. Przygotuj odpowiedni materiał, dostrój raz, a maszyna stanie się najmniej interesującą częścią procesu w najlepszy możliwy sposób.
PRZEDV: Grawerowane laserowo naszywki skórzane: przewodnik dla kupujących po półfabrykatach, które grawerują czysto
DALEJ: Czy sztuczną skórę można grawerować laserowo? Tak, jeśli wybierzesz odpowiedni materiał
Skontaktuj się z nami
Twój adres e-mail nie zostanie opublikowany. Wymagane pola są zaznaczone*
Kategorie
Kategoria produktu

Skontaktuj się z nami
Potrzebujesz pomocy? Wyślij do nas e-mail teraz
Bloga
-
-
Dlaczego warto wybrać grawerowane laserowo skórzane naszywki do wysokiej jakości niestiardowych projektów? Jeśli chodzi o niestiardowe projekty mody, briingu i akc...
Read More -
Wprowadzenie do laserowalnej skóry ekologicznej Co to jest laserowalna skóra ekologiczna? Sztuczna skóra nadająca się do laserowania odnosi się do rodzaju materiału ze...
Read More -
Odkrywamy świat podkładek ze sztucznej skóry: poza podstawową zastawą stołową Definicja podstawki: niezbędne akcesorium domowe Zanim zagłębisz się w wyjątkowe zalety ...
Read More

-
86-15851089634

-
[email protected]

-
Pokój 3110, budynek 6, Jinrongcheng, 5 Shiji Avenue, dzielnica Yandu, miasto Yancheng, prowincja Jiangsu, Chiny

-
109#, Zespół 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Chiny, Kod pocztowy: 224000
- SZYBKIE LINKI

